SCROLL DOWN
Prestations
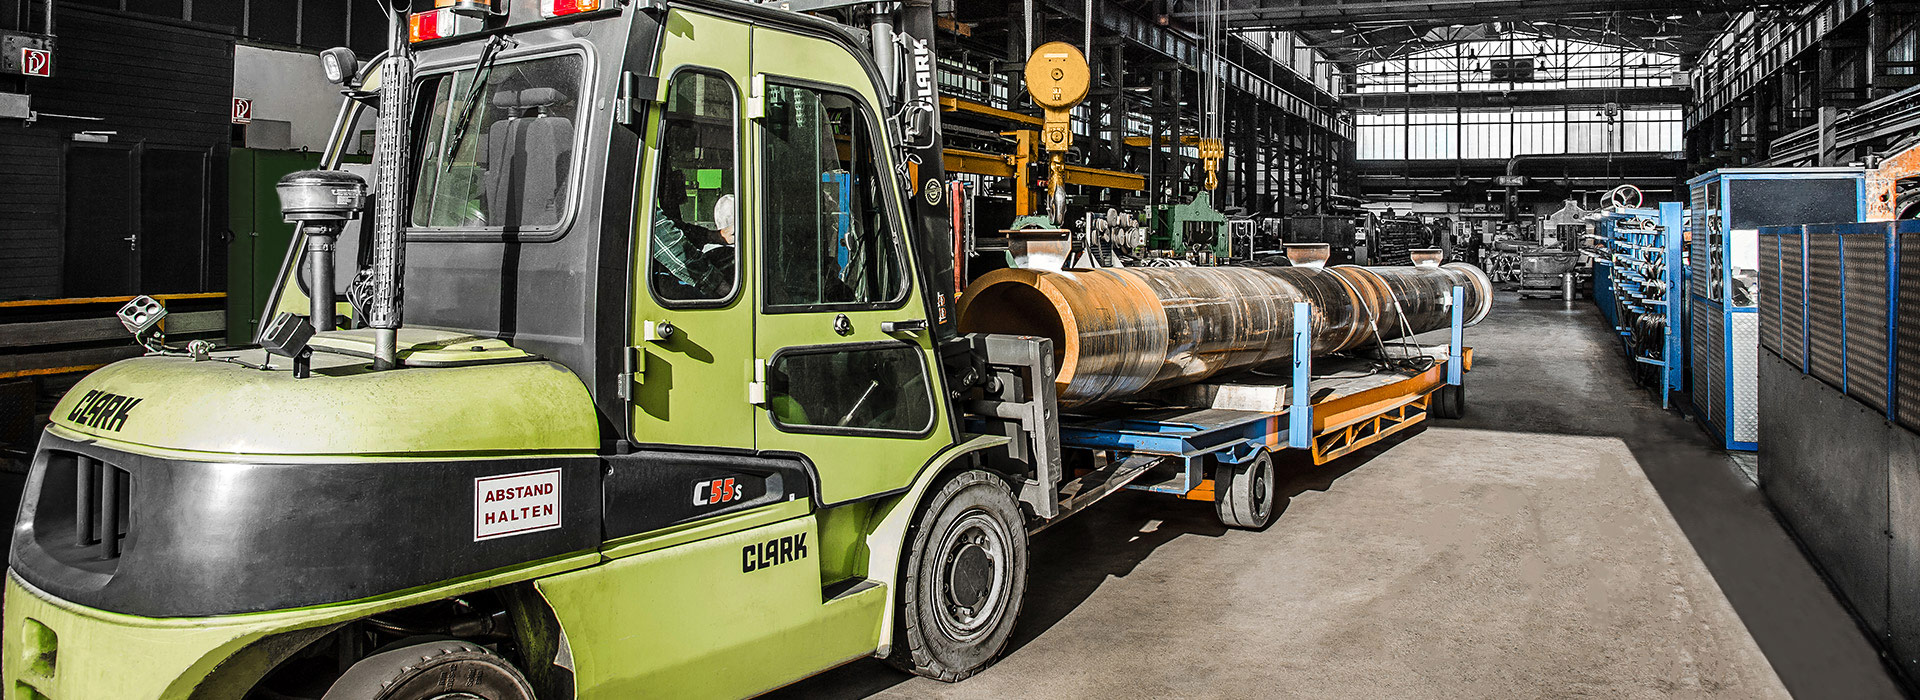
Nous sommes spécialisés dans le forage profond en sous-traitance. Selon les spécifications de nos clients, nous réalisons des alésages de précision dans des barres pleines ou creuses en acier, des sections carrées, des cylindres, des tubes et tubes de vérin, des arbres de bobine et de transmission, des coquilles, des vérins hydrauliques et bien d’autres pièces.
La fiabilité des processus, le respect des délais et la flexibilité sont des priorités essentielles dans notre production.
Nous proposons également le pré-tournage, le honage et le sciage.
Pièces/matériaux
Notre gamme de matériaux usinés en sous-traitance comprend :
Acier
Nous forons tous les aciers de construction courants, les aciers résistant à chaud, les aciers rapides, les aciers de nitruration, les aciers à outils, les aciers de cémentation et bien d’autres.
Acier inoxydable
Nous forons tous les aciers inoxydables courants, notamment V2A, V4A, duplex et super duplex, Hastelloy, Inconel et bien d’autres.
Aluminium
Nous forons tous les alliages d’aluminium courants, notamment AA5083, AlMg4,5Mn et AlSi1.
Titane
Nous forons tous les grades de titane courants, notamment 3.7035, Grade 1, Grade 2 et Grade 5.
Matériaux spéciaux
N’hésitez pas à nous consulter également pour des matériaux spéciaux. Grâce à plusieurs décennies d’expérience et à un historique de commandes et d’usinage bien structuré et informatisé, nous pouvons proposer des prix fiables même pour de nombreux matériaux rares.
Vous trouverez de plus amples informations sur les matériaux dans notre FAQ.
Métaux non ferreux, fonte grise et plastiques non usinables
Nous ne pouvons en principe pas forer de métaux non ferreux, de fonte grise, de fonte malléable, de laiton ni de plastiques tels que le POM.
Les métaux non ferreux et la fonte grise contaminent fortement l’huile de forage. Des particules pourraient pénétrer dans d’autres matériaux par l’intermédiaire des outils. Notre système d’assurance qualité exclut donc l’usinage de ces matériaux.
Tôles de chaudière non usinables
Nous ne pouvons malheureusement pas forer les tôles de chaudière H1 et H2.
9000
Commandes individuelles par an
800
Clients par an
Expertise des matériaux
Nous usinons de nombreux types d’aciers et d’aciers inoxydables. En tant qu’entreprise certifiée TÜV selon DIN EN 10204 – 2.1, 2.2 ou 3.1, nous sommes habilités à transférer correctement les marquages des matériaux.
Certification ISO
Notre système de management de la qualité est certifié selon ISO 9001 et couvre la surveillance et la documentation de nos processus opérationnels.
Il comprend notamment un système intégré de gestion des moyens de mesure garantissant des résultats de contrôle fiables et traçables grâce à des instruments régulièrement surveillés.
Aperçu des prestations – forage profond
Voici un aperçu de nos procédés de forage profond et de leurs principales caractéristiques.
Forage BTA
Longueur max. de la pièce : 20 000 mm
Diamètre d’alésage : 18–850 mm
Diamètre max. de portée de lunette : 1 750 mm
Diamètre max. de bride : 2 000 mm
Poids max. de la pièce : 50 tonnes
Alésage par traction
Diamètre d’alésage : 45–300 mm
Profondeur max. : env. 13 000 mm
Diamètre extérieur max. : 380 mm
Poids max. de la pièce : 10 tonnes
Honage
Longueur (d’un côté) : max. 5 500 mm
Diamètre intérieur : 36–400 mm
Plage de tolérance : 0,2 mm
État de surface : Ra 1,6 µm
Poids de la pièce : max. 10 tonnes
Forage profond
Notre compétence principale est le forage de pièces de révolution telles que des tubes, des matériaux pleins ronds ou rectangulaires et des pièces forgées libres.
Nous usinons des pièces unitaires ainsi que de petites et grandes séries.
Nous réalisons en standard des alésages de 18 mm à environ 850 mm de diamètre.
Selon le diamètre, nous usinons aussi bien de petites pièces (env. Ø 50 × 100 mm) que de très grandes pièces. La longueur maximale est de 20 000 mm, le diamètre de giration maximal de 2 000 mm, le diamètre maximal de portée de lunette de 1 750 mm et le poids maximal de 50 tonnes.
Nous pouvons également finir le fond de l’alésage avec un rayon complet ou un fond plat avec raccordement rayonné.
Forage profond BTA central
Nous réalisons un forage profond BTA central en poussée sur 19 machines. Les diamètres d’alésage vont de 18 mm à environ 850 mm.
Caractéristiques
Longueur de pièce : max. 20 000 mm
Diamètre de bride/tonneau : max. Ø 2 000 mm
Diamètre de portée de lunette : max. Ø 1 750 mm
Poids de pièce : max. 50 tonnes
Des alésages plus grands sont possibles dans certains cas.
Forage plein
Lors du forage plein, toute la matière comprise dans le diamètre d’alésage est enlevée. Nous travaillons généralement avec des pièces en rotation afin d’obtenir la meilleure précision possible. Pour des diamètres allant jusqu’à environ 120 mm, nous utilisons en plus des têtes de forage rotatives tournant en sens inverse.
À quelques exceptions près, nous forons des pièces en rotation et disposons de plusieurs possibilités de serrage.
Jusqu’à certains diamètres et certaines longueurs, les pièces peuvent être serrées aux deux extrémités à l’aide de mandrins à trois mors ou de plateaux. Aucun pré-usinage par le client n’est alors nécessaire. Vous pouvez par exemple nous envoyer directement des tronçons sciés laminés sans usiner de chanfrein ni de portées de lunette, ce qui économise du temps et de l’argent.
Pour les diamètres ou longueurs plus importants, les pièces sont soutenues par des lunettes pendant le forage. Leurs surfaces de roulement, appelées portées de lunette, doivent présenter une surface tournée. Un pré-tournage suffit généralement. Pour les pièces très longues ou lourdes ou lorsque les tolérances sont strictes, les portées doivent être finies avec soin (circularité inférieure à 0,02 mm et rugosité inférieure à Rz 16 µm).
Les faces d’extrémité doivent au moins présenter une coupe de scie droite. Pour une meilleure précision, une face dressée est préférable, car la trajectoire de l’axe est influencée dès l’amorçage. Les trous de centrage ne sont pas nécessaires au forage profond BTA et peuvent même être défavorables.
Nous pouvons préparer vos pièces selon les exigences ou faire réaliser cette préparation si leurs dimensions dépassent les capacités de nos tours.
Une fois la pièce serrée et alignée, l’unité d’alimentation en huile de forage étanchéifie la face d’extrémité et remplit d’huile la zone autour de la tête. La pièce est généralement mise en rotation. À l’amorçage, la tête est guidée dans une douille. Une fois engagée, elle s’appuie dans l’alésage. La géométrie des arêtes transfère les efforts d’usinage aux patins de guidage, qui stabilisent le processus. Les copeaux sont évacués par la tête et la barre d’alésage raccordée.
Aperçu rapide
Diamètre d’alésage : 18–380 mm
Longueur max. : 15 m
Poids max. : 50 t
Convient pour :
Avant-trous et alésages fonctionnels standard
Alésage
L’alésage agrandit le diamètre d’un trou existant. Il sert notamment à usiner des profilés creux formés, tels que des tubes en acier sans soudure pilgérisés ou étirés et des pièces forgées creuses. Il permet d’enlever la surface brute formée.
Il peut aussi intervenir après un forage plein. Cette succession d’opérations permet d’obtenir une précision supérieure à celle du forage plein seul.
Les pièces sont généralement soutenues sur une ou plusieurs lunettes. Des portées de lunette sont donc nécessaires et nous pouvons les tourner nous-mêmes dans la plupart des cas.
Aperçu rapide
Diamètre max. : 850 mm
Longueur max. : 20 m
Convient pour :
Alésages longs et précis
Trépanage
Le trépanage est une forme particulière de forage plein. Seule une couronne est usinée et le noyau reste intact. Celui-ci peut ainsi être conservé, par exemple pour des essais. La profondeur maximale est limitée, car les contraintes libérées ou les vibrations du noyau peuvent nuire à l’évacuation des copeaux, à la barre d’alésage et au résultat.
L’évacuation du noyau aux arêtes vives demande également un travail supplémentaire. Nous utilisons des têtes de trépanage de Ø 200 à 380 mm pour des profondeurs allant jusqu’à environ 3 000 mm. Le noyau est alors environ 120 à 130 mm plus petit en diamètre que l’alésage réalisé. Si vous souhaitez récupérer le noyau, indiquez-le dans votre demande et dans votre commande.
Aperçu rapide
Diamètre : 200–380 mm
Longueur max. : 3,5 m
Poids max. : 50 t
Convient pour :
Pièces dont le noyau doit être conservé
Honage – finition croisée
Le honage est un procédé abrasif visant à améliorer la précision dimensionnelle et l’état de surface. Par rapport à d’autres procédés d’usinage, la vitesse d’avance est relativement élevée par rapport à la vitesse de rotation. Il en résulte le motif croisé caractéristique, favorable aux propriétés de glissement, par exemple d’un piston dans un cylindre. Le honage permet aussi d’enlever la couche éventuellement légèrement durcie de la paroi après forage profond. Cela réduit le risque de fissuration des pièces ensuite déformées à froid, par exemple par cintrage ou pilgerage.
Dans nos outils, les pierres de honage sont pressées mécaniquement contre la surface. L’outil est relié à la barre par un joint de cardan et s’aligne automatiquement.
Dans notre atelier, nous honons des diamètres intérieurs de 36 à 400 mm avec une course allant jusqu’à environ 5 500 mm selon le diamètre, une plage de tolérance de 0,2 mm, une rugosité minimale de Rz 16 µm et un poids maximal de 10 tonnes. Pour les pièces dépassant nos capacités dimensionnelles ou de tolérance, par exemple des ajustements de qualité IT7, nous coopérons avec une entreprise spécialisée renommée.
Alésage par traction de tubes
L’alésage par traction sert à agrandir le diamètre intérieur des tubes et à réduire leur épaisseur de paroi. Il convient particulièrement aux tubes utilisés comme conduites pour différents fluides. Contrairement à nos autres procédés, l’outil est guidé dans la partie encore brute de la pièce. L’alésage suit donc le diamètre intérieur initial et une éventuelle légère courbure. Aucune portée de lunette ni zone de serrage n’est nécessaire et les différences d’épaisseur évoluent très peu. Le procédé peut également éliminer les défauts de forme, de tolérance et de surface intérieure tels que fissures et micro-retassures.
La pièce reste immobile tandis que les outils tournent. Les tubes sont généralement serrés hydrauliquement. La barre est d’abord poussée à travers le tube, puis l’outil multi-arêtes est monté. Un mécanisme à clapets précontraint mécaniquement ou hydrauliquement guide l’outil et le maintient au centre. La barre transmet la rotation et génère l’avance. Le tube est continuellement rincé à l’huile pour refroidir et évacuer les copeaux.
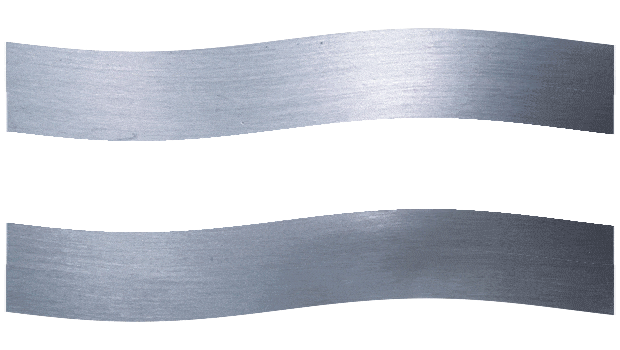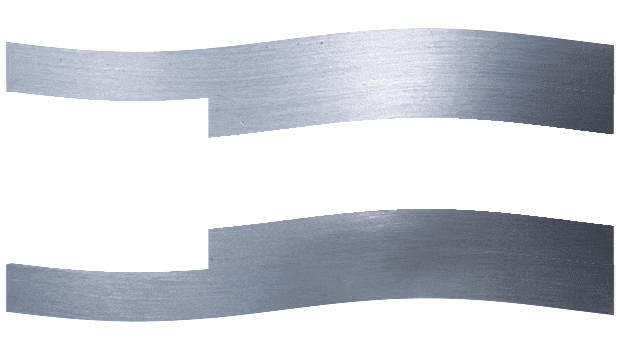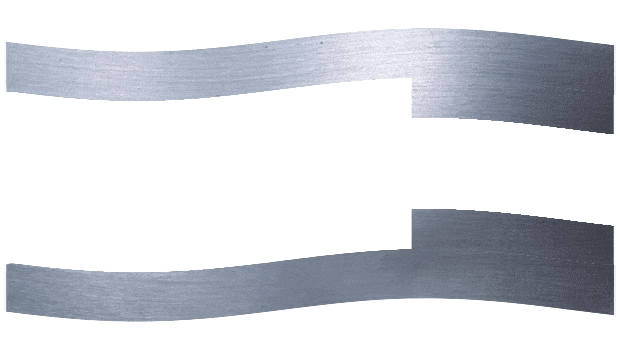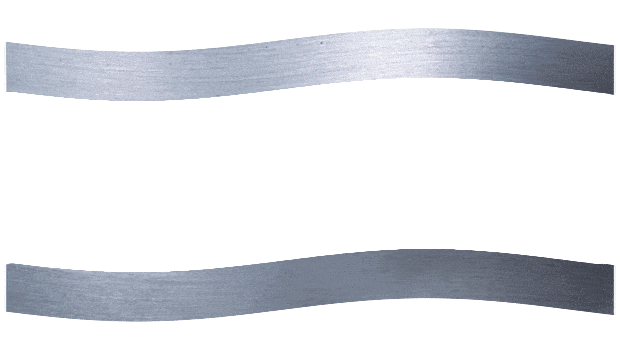
En fin d’alésage, le mécanisme sort du tube alors que l’outil coupe encore. Une ondulation de 80 à 150 mm environ peut se former et devoir être sciée après l’usinage.
Nous traitons des tubes de Ø 50 à environ 300 mm, avec un diamètre extérieur maximal d’environ 380 mm. Une passe enlève entre 2 et 6 mm selon le diamètre, le matériau et la longueur. La longueur maximale du tube est d’environ 13 000 mm.
Caractéristiques
Diamètre : 45–300 mm
Profondeur : max. env. 13 000 mm
La longueur maximale dépend du diamètre d’alésage.
Pré-tournage
Nous pouvons pré-tourner vos pièces sur nos sept tours.
Pour certaines pièces, des zones de serrage ou des portées de lunette doivent être tournées avant le forage (voir FORAGE PLEIN et ALÉSAGE). Si une pièce est trop grande ou trop lourde pour nos tours, nous trouvons une solution en tournant les portées sur une de nos machines de forage profond ou en coopérant avec des entreprises spécialisées expérimentées.
Après le forage, le tournage permet de corriger une éventuelle dérive ou simplement d’obtenir le diamètre souhaité.
Capacités de tournage
- Diamètre jusqu’à 500 mm : longueur max. 8 000 mm
- Diamètre de 500 à 750 mm : longueur max. 5 000 mm
- Poids max. env. 4,5 t
7 tours
Sciage / alternatives techniques
Selon la quantité, l’usage et les dimensions, il peut être plus économique de forer le matériau en longueurs combinées puis de le scier aux dimensions souhaitées.
Indiquez-nous les dimensions finies requises dans votre demande.
Nous regroupons ensuite vos pièces en longueurs combinées efficaces, fiables et économiques.
Nous pouvons scier des pièces jusqu’à 400 mm de diamètre extérieur et à partir de 180 mm de longueur.