SCROLL DOWN
Diensten
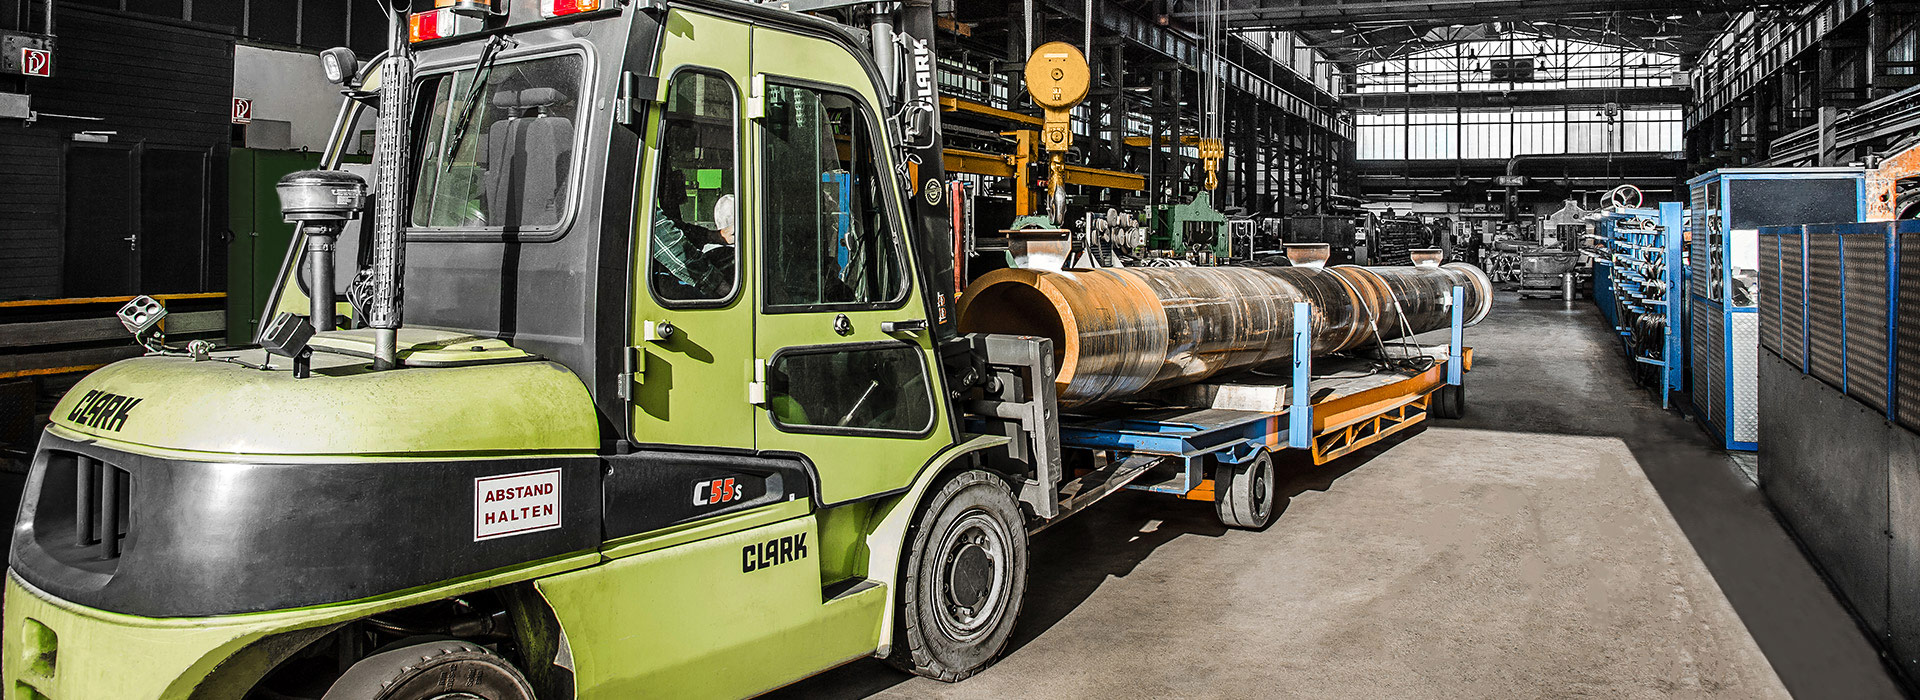
Wij zijn gespecialiseerd in diepgatboren als loonbewerking. Volgens de specificaties van onze klanten vervaardigen wij nauwkeurige boringen in stafstaal, holstaal, vierkant materiaal, walsen, buizen en cilinderbuizen, haspel- en tandwielassen, coquilles, hydraulische cilinders en nog veel meer.
Proceszekerheid, leverbetrouwbaarheid en flexibiliteit zijn voor ons belangrijke factoren in de productie.
Daarnaast bieden wij voordraaien, honen en zagen aan.
Sneloverzicht
Werkstukken/materialen
Het materiaalassortiment dat wij als loonbewerker bewerken, omvat:
Staal
Wij boren alle gangbare constructiestalen, hittebestendige staalsoorten, snelstaalsoorten, nitreerstalen, gereedschapsstalen, inzetstalen en nog veel meer.
Roestvast staal
Wij boren alle gangbare soorten roestvast staal, waaronder V2A, V4A, duplex en superduplex, Hastelloy, Inconel en nog veel meer.
Aluminium
Wij boren alle gangbare aluminiumlegeringen, waaronder AA5083, AlMg4,5Mn en AlSi1.
Titanium
Wij boren alle gangbare titaniumsoorten, waaronder 3.7035, Grade 1, Grade 2 en Grade 5.
Speciale materialen
Neem ook voor speciale materialen gerust contact met ons op. Dankzij onze tientallen jaren ervaring en onze goed gestructureerde, IT-ondersteunde order- en bewerkingshistorie kunnen wij zelfs voor veel zeldzame materialen betrouwbare prijzen aanbieden.
Meer informatie over materialen vindt u in onze FAQ.
Non-ferrometalen, grijs gietijzer en kunststoffen niet mogelijk
Het boren van non-ferrometalen, grijs gietijzer, smeedbaar gietijzer, messing en kunststoffen zoals POM is in ons bedrijf in principe niet mogelijk.
Non-ferrometalen en grijs gietijzer verontreinigen de boorolie sterk. Afzonderlijke deeltjes kunnen via de gereedschappen in andere materialen terechtkomen. Daarom sluit ons kwaliteitsborgingssysteem de bewerking van deze materialen uit.
Ketelplaten niet mogelijk
Helaas kunnen wij ketelplaten H1 en H2 niet boren.
9000
Afzonderlijke opdrachten per jaar
800
Klanten per jaar
Materiaalkennis
Wij bewerken een groot aantal verschillende staal- en roestvaststaalkwaliteiten. Als TÜV-gecertificeerd bedrijf volgens DIN EN 10204 – 2.1, 2.2 of 3.1 zijn wij bevoegd om materiaalmarkeringen correct over te brengen.
ISO-gecertificeerd
Ons kwaliteitsmanagementsysteem is gecertificeerd volgens ISO 9001 en omvat de bewaking en documentatie van onze bedrijfsprocessen.
Dit omvat onder meer een geïntegreerd beheer van meetmiddelen, waarmee betrouwbare en traceerbare meetresultaten worden gewaarborgd met regelmatig gecontroleerde meetmiddelen.
Dienstenoverzicht – diepgatboren
Hier vindt u een overzicht van onze diepgatboorprocessen en de bijbehorende kerngegevens.
BTA-boren
Max. werkstuklengte: 20.000 mm
Boordiameter: 18–850 mm
Max. lunettediameter: 1.750 mm
Max. flensdiameter: 2.000 mm
Max. werkstukgewicht: 50 ton
Trekboren
Boordiameter: 45–300 mm
Max. boordiepte: ca. 13.000 mm
Max. buitendiameter: 380 mm
Max. werkstukgewicht: 10 ton
Honen
Lengte (eenzijdig): max. 5.500 mm
Binnendiameter: 36–400 mm
Tolerantieveld: 0,2 mm
Oppervlakte: Ra 1,6 µm
Werkstukgewicht: max. 10 ton
Diepgatboren
Onze kerncompetentie is het boren van rotatiesymmetrische werkstukken, zoals buizen, rond of rechthoekig massief materiaal en vrijvormsmeedstukken.
Wij bewerken afzonderlijke onderdelen en kleine en grote series.
Standaard realiseren wij boringen met een diameter van 18 mm tot circa 850 mm.
Afhankelijk van de boordiameter bewerken wij zowel kleine werkstukken (ca. Ø 50 × 100 mm) als zeer grote werkstukken. De maximale werkstuklengte bedraagt 20.000 mm, de maximale omloopdiameter 2.000 mm, de maximale lunettediameter 1.750 mm en het maximale werkstukgewicht 50 ton.
Ook kunnen wij de boorbodem uitvoeren met een volledige radius of als vlakke bodem met radiusovergang.
Centraal BTA-diepgatboren
Op 19 diepgatboormachines voeren wij centraal BTA-diepgatboren in duwende richting uit. Wij vervaardigen boringen met een diameter van 18 mm tot circa 850 mm.
Kerngegevens
Werkstuklengte: max. 20.000 mm
Flens-/tondiameter: max. Ø 2.000 mm
Lunettediameter: max. Ø 1.750 mm
Werkstukgewicht: max. 50 ton
In bijzondere gevallen zijn ook grotere boringen mogelijk.
Massiefboren
Bij massiefboren wordt al het materiaal binnen de boordiameter verspaand. Wij werken doorgaans met roterende werkstukken om de hoogst mogelijke nauwkeurigheid te bereiken. Bij boordiameters tot circa 120 mm gebruiken wij bovendien roterende boorkoppen die in tegengestelde richting draaien.
Op enkele uitzonderingen na boren wij in roterende werkstukken. Daarbij beschikken wij over verschillende mogelijkheden om de werkstukken in de machine te spannen.
Tot bepaalde boor- en buitendiameters en een bepaalde werkstuklengte kunnen wij werkstukken aan beide uiteinden spannen. Hiervoor gebruiken wij drieklauwplaten of vlakplaten. In deze gevallen hoeft u de werkstukken niet voor te bewerken. U kunt bijvoorbeeld gewalste zaagstukken rechtstreeks naar ons sturen zonder een afschuining of lunettevlakken te draaien. Dat bespaart tijd en geld.
Bij grotere diameters en/of werkstuklengtes ondersteunen wij de werkstukken tijdens het boren aanvullend met lunettes. De loopvlakken van de lunettes, ook lunettevlakken genoemd, moeten gedraaid zijn. In de meeste gevallen volstaat een voorgedraaid oppervlak. Bij zeer lange of zware werkstukken en bij hoge eisen aan de boortolerantie moeten de lunettevlakken fijn worden afgewerkt (rondheid kleiner dan 0,02 mm en ruwheid kleiner dan Rz 16 µm).
De kopse vlakken van de werkstukken moeten ten minste een rechte zaagsnede hebben. Voor hogere nauwkeurigheid is een vlakgedraaid kopvlak gunstig, omdat de middellijn al bij het aanboren wordt beïnvloed. Centreerboringen zijn niet nodig voor BTA-diepgatboren en hebben eerder een nadelig effect op de boring.
Wij kunnen uw werkstukken volgens de vereisten voorbereiden of laten voorbereiden als de afmetingen de capaciteit van onze draaibanken overschrijden.
Nadat het werkstuk is opgespannen en uitgelijnd, dicht de boorolie-toevoereenheid het kopvlak af en wordt de ruimte rond de boorkop met olie gevuld. Het werkstuk wordt doorgaans in rotatie gebracht. Tijdens het aanboren wordt de boorkop in een boorbus geleid. Zodra de boorkop in het materiaal is gedrongen, steunt hij zich in de boring af. De geometrie van de snijkanten leidt de verspaningskrachten naar de geleidingslijsten, die het boorproces stabiliseren. De spanen worden via de boorkop en de aangesloten boorstang afgevoerd.
Kort overzicht
Boordiameter: 18–380 mm
Max. lengte: 15 m
Max. gewicht: 50 t
Geschikt voor:
Voorboringen en normale functionele boringen
Opboren
Bij opboren wordt de diameter van een bestaande boring vergroot. Het proces wordt enerzijds gebruikt voor de verdere bewerking van omgevormde holle profielen, zoals gepilgerde of getrokken naadloze stalen buizen en holgesmede vrijvormsmeedstukken. Hierbij wordt het ruwe, omgevormde oppervlak verspaand.
Anderzijds wordt opboren toegepast als nabewerking na massiefboren. Door deze opeenvolgende bewerking kan een hogere nauwkeurigheid worden bereikt dan met alleen massiefboren.
Bij opboren worden de werkstukken doorgaans op een of meer lunettes ondersteund. Hiervoor zijn lunettevlakken nodig, die wij in de meeste gevallen zelf kunnen draaien.
Kort overzicht
Max. boordiameter: 850 mm
Max. lengte: 20 m
Geschikt voor:
Nauwkeurige, lange boringen
Kernboren
Kernboren is een bijzondere vorm van massiefboren. Hierbij wordt uitsluitend een ring verspaand en blijft de boorkern behouden. Zo kan de kern bijvoorbeeld voor onderzoeksdoeleinden worden gebruikt. De maximaal haalbare boordiepte is beperkt, omdat vrijgekomen spanningen of trillingen van de kern de spaanafvoer, de boorstang en daarmee het boorresultaat nadelig kunnen beïnvloeden.
Ook het verwijderen van de scherpe boorkern vraagt extra werk. Wij gebruiken kernboorkoppen voor boordiameters van Ø 200–380 mm en boordieptes tot circa 3.000 mm. De boorkern is daarbij circa 120–130 mm kleiner in diameter dan de vervaardigde boring. Als u de boorkern terug wilt ontvangen, vermeld dit dan zowel in uw aanvraag als in uw bestelling.
Kort overzicht
Boordiameter: 200–380 mm
Max. lengte: 3,5 m
Max. gewicht: 50 t
Geschikt voor:
Werkstukken waarbij de kern behouden moet blijven
Honen – kruisslijpen
Honen is een slijpproces dat wordt toegepast om de maatnauwkeurigheid en het oppervlak te verbeteren. In vergelijking met andere verspanende processen is de voedingssnelheid bij honen relatief hoog ten opzichte van het toerental. Hierdoor ontstaat het kenmerkende kruislingse slijppatroon, dat de glijeigenschappen verbetert, bijvoorbeeld van een zuiger in een cilinder. Wij gebruiken honen ook om de mogelijk licht geharde laag op de boorwand door het diepgatboren te verwijderen. Dit is nodig om het risico op scheuren te beperken bij werkstukken die later koud worden vervormd, bijvoorbeeld door buigen of pilgeren.
Bij onze hoongereedschappen worden de hoonstenen mechanisch tegen het booroppervlak gedrukt. Het gereedschap is via een cardankoppeling met de hoonstang verbonden en richt zichzelf uit.
In onze eigen productie honen wij binnendiameters van 36 tot 400 mm met een slag tot circa 5.500 mm, afhankelijk van de diameter, een tolerantieveld van 0,2 mm, een minimale oppervlakteruwheid van Rz 16 µm en een maximaal werkstukgewicht van 10 ton. Werkstukken die door hun afmetingen of toleranties buiten onze mogelijkheden vallen, bijvoorbeeld passingen in IT7-kwaliteit, bewerken wij samen met een gerenommeerd specialistisch hoonbedrijf.
Trekboren van buizen
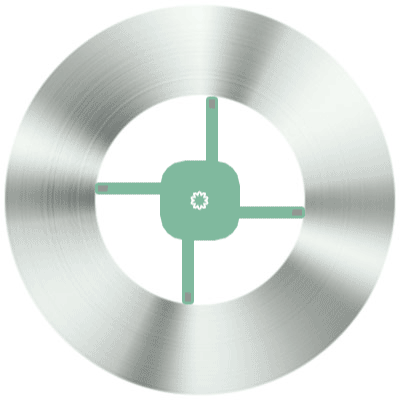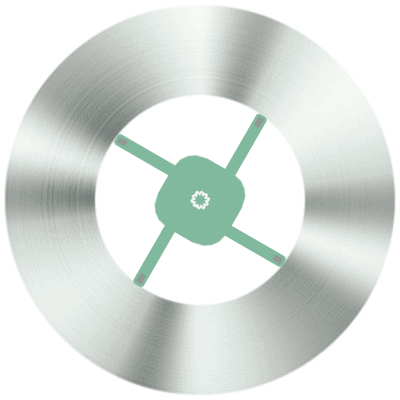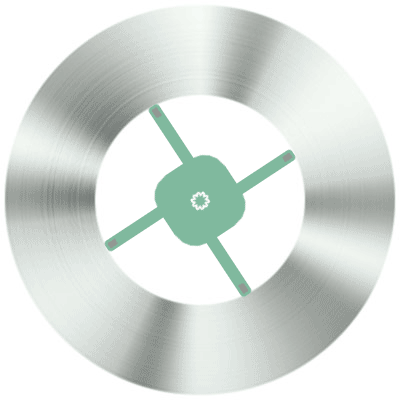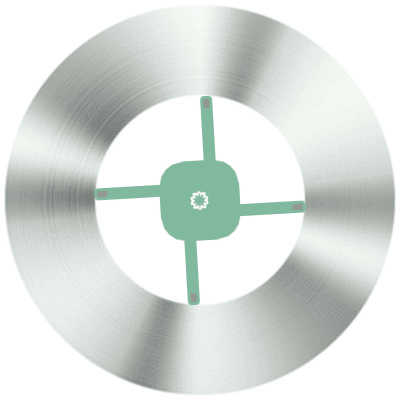
Trekopboren wordt gebruikt om de binnendiameter van buizen te vergroten en daarmee de wanddikte te verkleinen. Het proces is bijzonder geschikt voor buizen die worden gebruikt als leidingen voor het transport van uiteenlopende media. Anders dan bij onze andere boorprocessen wordt het gereedschap geleid in het nog onbewerkte gedeelte van het werkstuk. De boring volgt daardoor de ruwe binnendiameter en een eventuele geringe kromming van de buis. Er zijn geen lunette- of spanvlakken nodig en verschillen in wanddikte veranderen nauwelijks. Ook vorm- en tolerantiefouten en oppervlaktedefecten in de binnendiameter, zoals scheuren en microkrimpholten, kunnen hiermee worden verwijderd.
Bij trekboren staat het werkstuk stil en roteren de gereedschappen. De buizen worden meestal hydraulisch op de machine gespannen. Eerst wordt de boorstang door de buis geschoven, waarna het meersnijdende boorgereedschap op de boorstang wordt gemonteerd. Een mechanisch of hydraulisch voorgespannen klepmechanisme leidt het gereedschap en houdt het in het midden van de buis. De boorstang brengt de rotatie over en verzorgt de voeding. Voor koeling en spaanafvoer wordt de buis tijdens het boren continu met olie doorgespoeld.
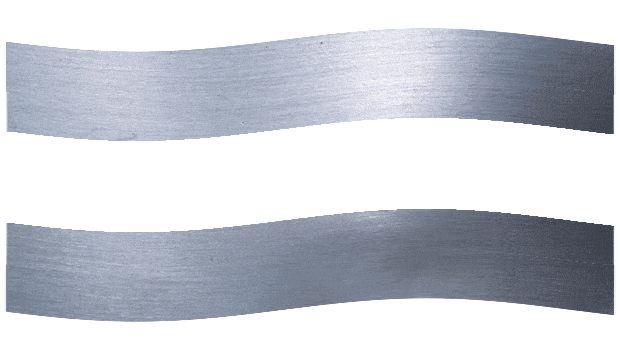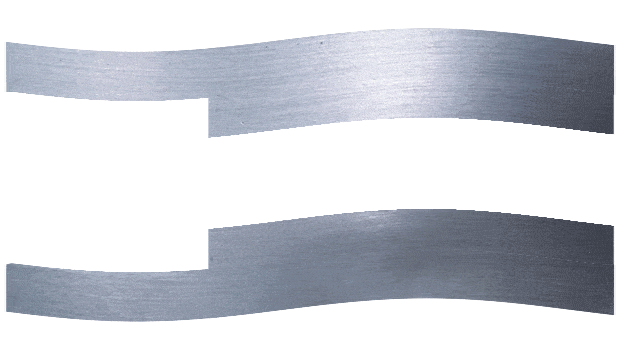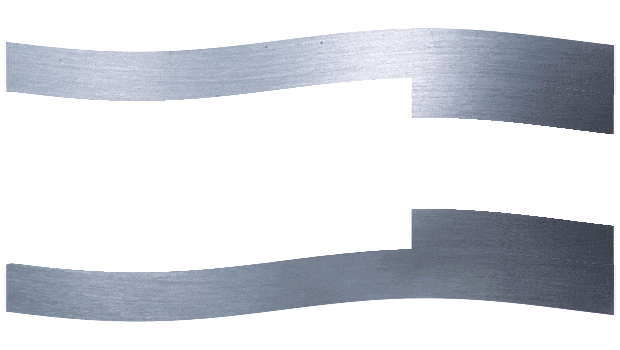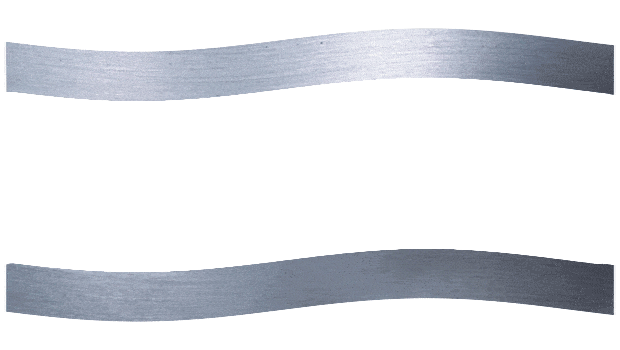
Aan het einde van de boring verlaat het klepmechanisme de buis terwijl het snijgereedschap nog verspaant. Hierdoor kan een golf in het booroppervlak ontstaan van circa 80–150 mm lang, afhankelijk van de diameter, die u mogelijk na de bewerking moet afzagen.
Wij bewerken buizen met trekopboren vanaf Ø 50 tot circa 300 mm bij een maximale buitendiameter van circa 380 mm. Per bewerking kan 2 tot 6 mm snedediepte worden verspaand, afhankelijk van diameter, materiaal en lengte. De maximale buislengte bedraagt circa 13.000 mm.
Kerngegevens
Boordiameter: 45–300 mm
Boordiepte: max. ca. 13.000 mm
De maximale werkstuklengte hangt af van de boordiameter.
Voordraaien
Wij kunnen uw werkstukken voordraaien op onze zeven draaibanken.
Bij sommige werkstukken moeten wij al vóór het boren span- en/of lunettevlakken draaien (zie MASSIEFBoren en OPBOREN). Is een werkstuk te groot of te zwaar voor onze draaibanken, dan vinden wij toch een oplossing door lunettevlakken op een van onze diepgatboormachines te draaien of door samen te werken met ervaren specialistische bedrijven.
Na het boren kan door draaien een eventuele afwijking van de boring worden gecorrigeerd of eenvoudig de gewenste diameter worden vervaardigd.
Draaimogelijkheden
- Draaidiameter tot 500 mm: max. werkstuklengte 8.000 mm
- Draaidiameter 500–750 mm: max. werkstuklengte 5.000 mm
- Max. werkstukgewicht ca. 4,5 t
7 draaibanken
Zagen / technische alternatieven
Afhankelijk van het aantal, de toepassing en de afmetingen kan het voordeliger zijn om materiaal in gecombineerde lengtes te boren en pas daarna tot de gewenste werkstukken te zagen.
Vermeld in uw aanvraag de benodigde eindmaten.
Wij combineren uw afzonderlijke onderdelen vervolgens tot efficiënte, proceszekere en voordelige gecombineerde lengtes.
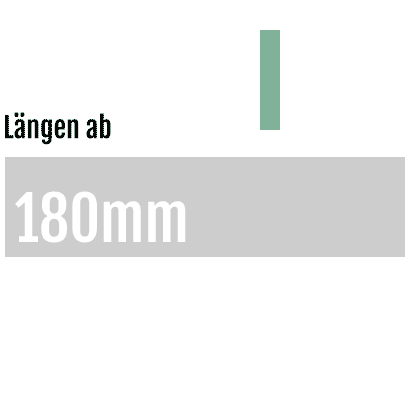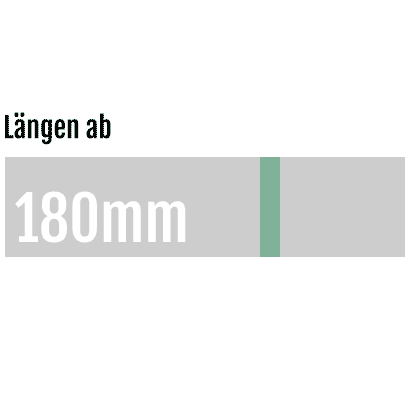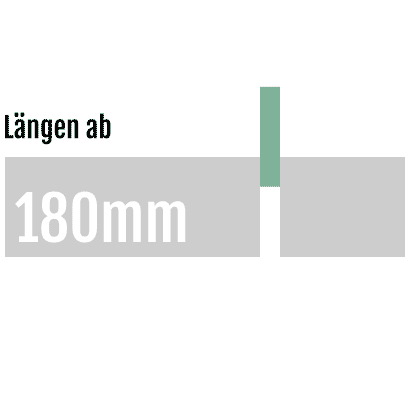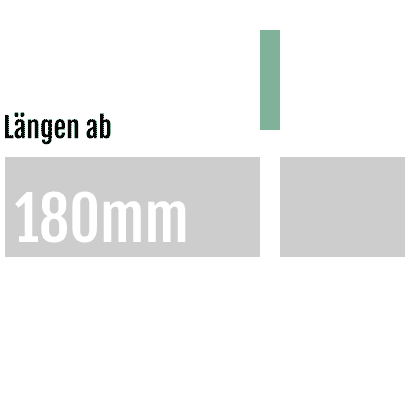
Wij kunnen werkstukken zagen met een buitendiameter tot 400 mm en een lengte vanaf 180 mm.
Materiaalkennis
Wij bewerken een groot aantal verschillende staal- en roestvaststaalkwaliteiten. Als TÜV-gecertificeerd bedrijf volgens DIN EN 10204 – 2.1, 2.2 of 3.1 zijn wij bevoegd om materiaalmarkeringen correct over te brengen.
ISO-gecertificeerd
Ons kwaliteitsmanagementsysteem is gecertificeerd volgens ISO 9001 en omvat de bewaking en documentatie van onze bedrijfsprocessen.
Dit omvat onder meer een geïntegreerd beheer van meetmiddelen, waarmee betrouwbare en traceerbare meetresultaten worden gewaarborgd met regelmatig gecontroleerde meetmiddelen.


